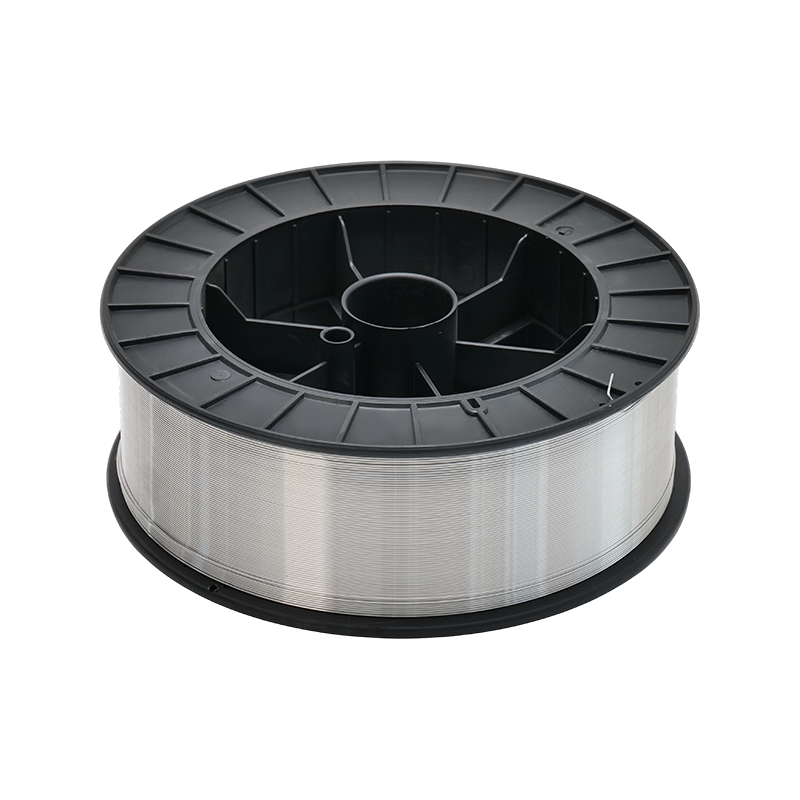


Le fil à souder en alliage d'aluminium fait partie de ces consommables qui paraissent simples sur une étagère et qui deviennent bien plus intéressants dès qu'une soudure commence à se porosifier, se fissurer ou mal s'alimenter. Le fil n’est pas seulement du métal d’apport. Cela influence la stabilité de l'arc, la forme des cordons, la résistance à la corrosion, la finition après soudage et la tolérance ressentie lors de l'ensemble du travail dans l'atelier.
Ce guide présente les principales qualités de fil, les différences pratiques entre le soudage de l'aluminium MIG et TIG et les points de sélection importants lorsque vous achetez pour la production, la réparation ou un nouveau projet.
Ce que fait réellement le fil de soudage en alliage d’aluminium
Lors du soudage de l'aluminium, le fil d'apport devient une partie du joint. Sa chimie doit fonctionner avec l'alliage de base, l'environnement de service et le processus de soudage. Un fil qui se soude magnifiquement sur une feuille 6061 propre n'est peut-être pas le bon choix pour un moulage, un support marin ou une pièce anodisée qui doit correspondre à la couleur après finition.
Le diamètre du fil, la propreté de la surface, l’enroulement de la bobine et la cohérence d’un lot à l’autre comptent également. L'aluminium est sensible à l'oxyde et à l'humidité, c'est pourquoi un fil sec et propre avec des caractéristiques d'alimentation fiables vaut plus qu'une vague étiquette « premium ». Pour le MIG, le fil doit se déplacer en douceur à travers un revêtement et un pistolet sans se plier. Pour le TIG, les longueurs droites doivent être propres, clairement identifiées et faciles à manipuler sur la paillasse.
Les principales qualités que vous verrez dans la boutique
La plupart des discussions sur les fils de soudage en alliage d'aluminium reviennent à une petite famille de qualités d'apport. Chacun a sa personnalité et le bon choix dépend de ce que doit faire la soudure une fois l’arc éteint.
ER4043 : Le remplisseur à usage général familier
ER4043 est une charge aluminium-silicium contenant environ 5 % de silicium. Il offre une bonne soudabilité, une flaque fluide et une résistance raisonnable à la fissuration à chaud sur de nombreux alliages traitables thermiquement. Il est souvent utilisé pour les moulages, la fabrication générale et les travaux de réparation. Le compromis est une résistance inférieure à celle des charges de magnésium 5xxx et une soudure qui peut s'assombrir ou réagir différemment une fois anodisée.
ER5356 : Solidité et résistance à la corrosion
ER5356 est une charge aluminium-magnésium contenant environ 5 % de magnésium. C'est un choix courant lorsqu'une résistance plus élevée, une bonne résistance à la corrosion et une meilleure réponse à l'anodisation sont nécessaires. Il fonctionne bien sur les métaux de base 5xxx et 6xxx et est largement utilisé dans les travaux maritimes, de transport et de structure. Il peut être moins indulgent que l'ER4043 sur certaines pièces moulées, donc l'identification des métaux de base est toujours importante.
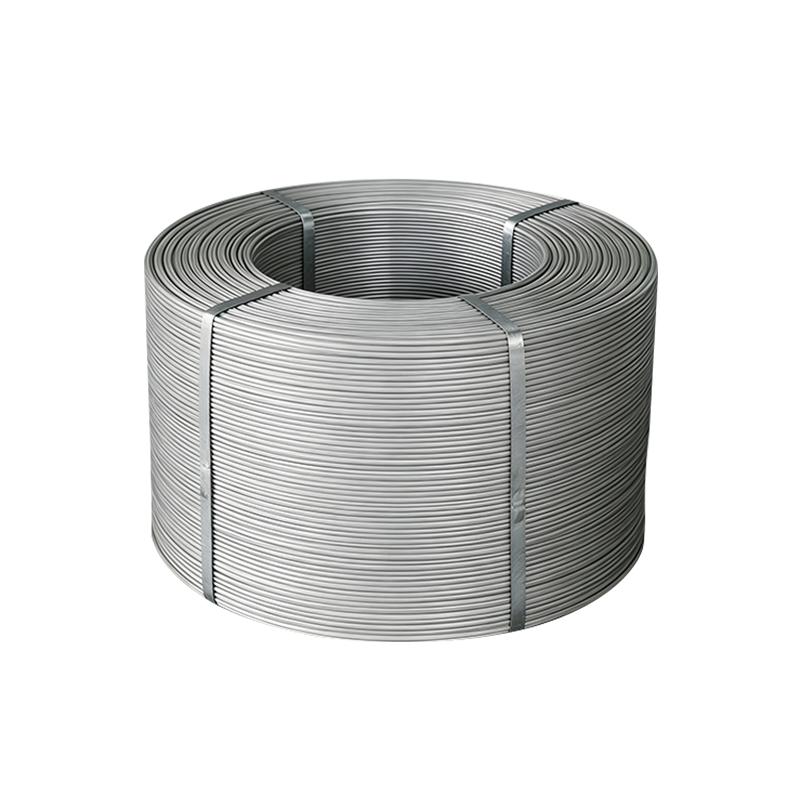 Fil en alliage d'aluminium haute résistance AlMg6 Un fil d'aluminium à haute teneur en magnésium pour les travaux de structure, maritimes et de transport, avec une bonne résistance à la corrosion par exfoliation et une bonne soudabilité. Voir le produit →
ER5183 : Pour les travaux maritimes et lourds exigeants
ER5183 est une autre charge à base de magnésium, généralement choisie lorsqu'une résistance et une ténacité plus élevées sont importantes. Il est souvent associé à la fabrication maritime et aux structures en aluminium robustes. Ce n'est pas un substitut universel au ER5356, mais il peut constituer une avancée judicieuse lorsque l'on s'attend à ce que le joint supporte une charge dans un environnement corrosif.
ER4047 : haute teneur en silicium pour des travaux spécifiques
ER4047 contient environ 12 % de silicium. Sa plage de fusion inférieure et sa fluidité élevée le rendent utile pour les matériaux fins, les travaux de type brasage et certaines situations de réparation où une flaque d'eau plus indulgente est utile. Il s’agit plus d’un mastic spécialisé que d’un choix par défaut pour le soudage structurel général.
| Note | Famille d'alliages de base | Force typique | Résistance à la corrosion | Ajustement commun |
|---|---|---|---|---|
| ER4043 | Al-5Si | Modéré | Bon | Fabrication générale, fonderie, réparation |
| ER5356 | Al-5Mg | Plus haut | Très bien | Travaux maritimes, de gros œuvre, anodisés |
| ER5183 | Al-Mg-Mn | Élevé | Très bien | Joints robustes et marins |
| ER4047 | Al-12Si | Modéré | Bon | Tôle fine, brasage, réparation spécialisée |
Comment faire correspondre le fil au travail
Commencez par le métal de base, pas par le catalogue de fils. Confirmez si la pièce est 6061, 5052, 5083, 3003, un alliage de coulée ou quelque chose d'inconnu. Demandez ensuite à quoi la soudure doit résister : charge, vibration, brouillard salin, produits chimiques de nettoyage, anodisation ou inspection cosmétique.
La position du processus compte également. Un fil bien plat peut se comporter différemment en hauteur ou en position verticale. Pour le travail de production, la consistance et l’alimentabilité peuvent avoir autant d’importance que la chimie nominale. Il convient également de vérifier la tolérance du diamètre, l'état de la bobine et si le fil est fourni dans l'emballage que vos dévidoirs manipulent bien.
Lorsque vous comparez les options, notre matériaux de soudage en aluminium et alliages d'aluminium La gamme est organisée autour de ces différences pratiques plutôt que d'une seule revendication « un seul fil pour tous ».
MIG et TIG : deux habitudes différentes
Le soudage MIG de l'aluminium est rapide et productif, mais il nécessite une préparation propre et une alimentation régulière du fil. Le fil d'aluminium est plus doux que le fil d'acier, donc l'état du revêtement, la tension du rouleau d'entraînement et l'angle du pistolet sont importants. Un angle de poussée permet de maintenir l'arc devant la flaque d'eau, et une vitesse de déplacement constante réduit le risque de recouvrement à froid ou de dépôt irrégulier. Le blindage à l'argon est courant, tandis que des mélanges argon-hélium peuvent être utilisés lorsqu'un apport thermique plus important est nécessaire.
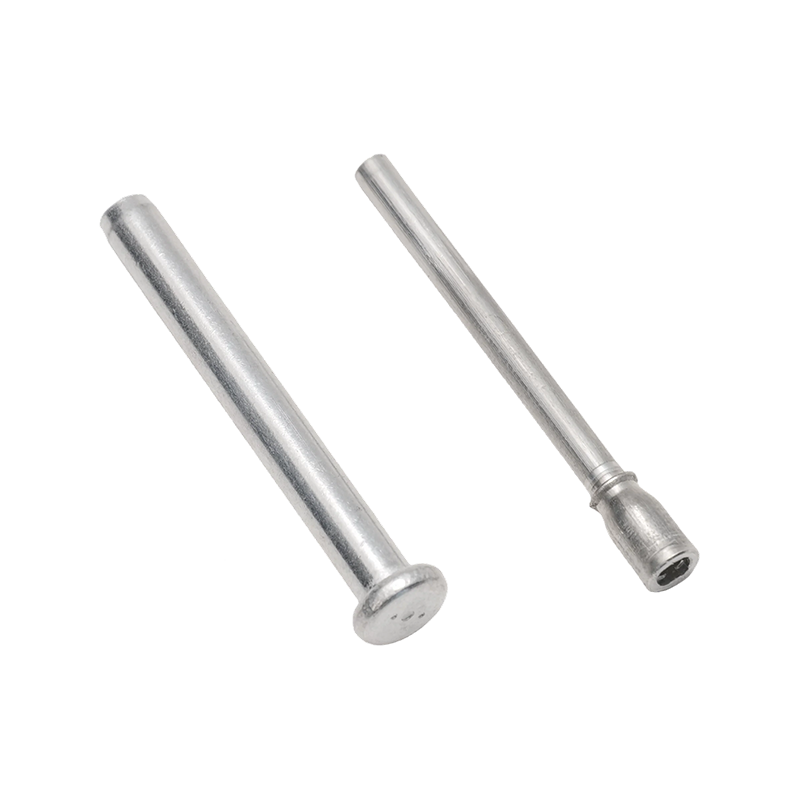
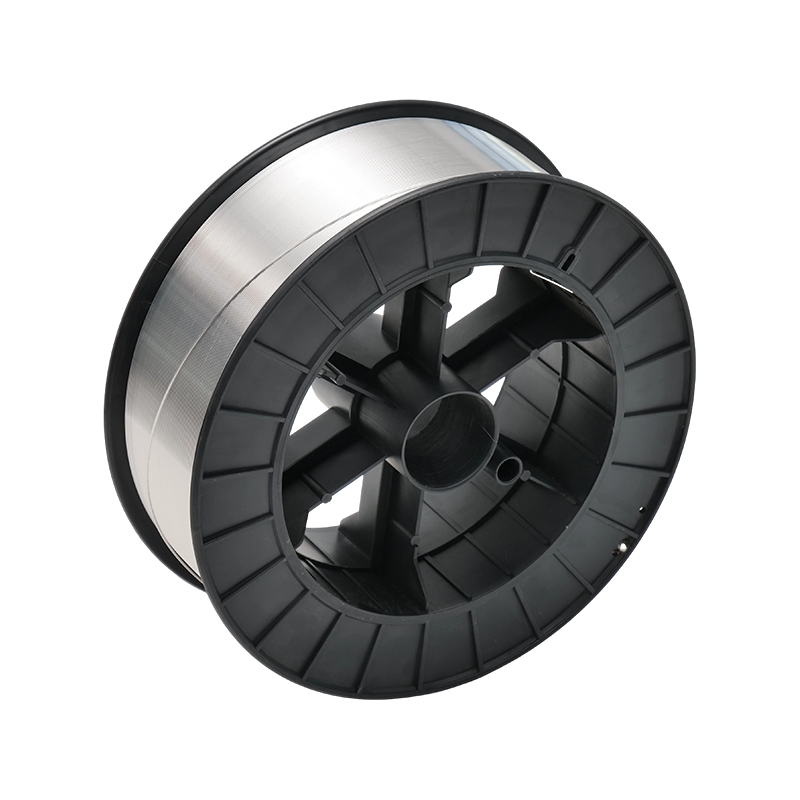
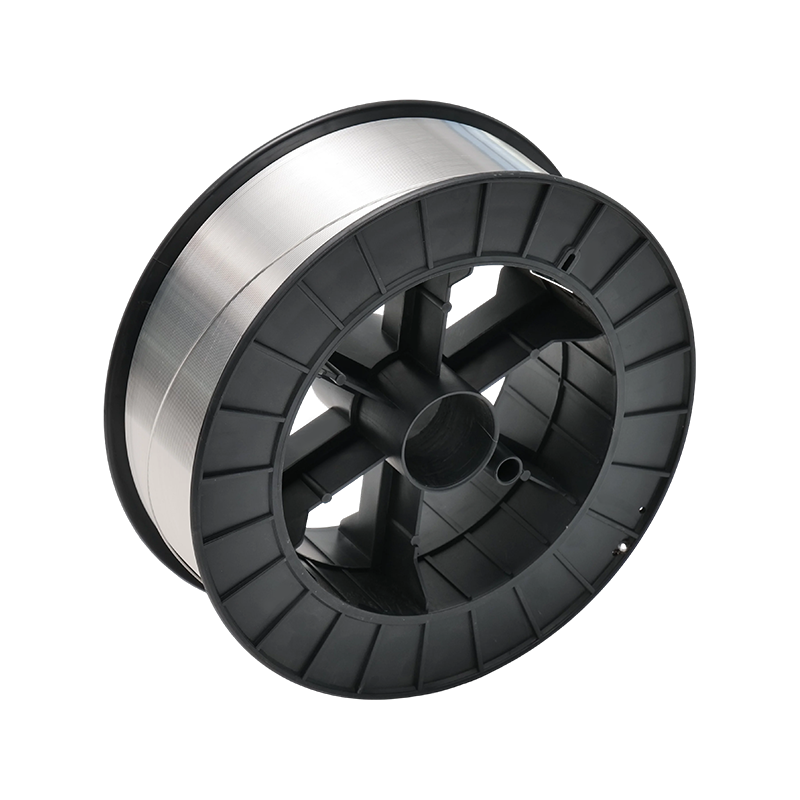 Fil MIG pour le soudage à l’arc de l’aluminium Un fil MIG personnalisé pour le soudage à l'arc sous argon avec électrode de fusion, adapté à la fabrication de l'aluminium où une préparation propre et une alimentation régulière de la matière. Voir le produit →
Le soudage TIG de l'aluminium est plus lent et plus manuel, mais il donne à l'opérateur un contrôle précis sur la chaleur et la forme des cordons. Le TIG AC est largement utilisé car le courant alternatif aide à briser la couche d'oxyde tout en assurant une action nettoyante. La sélection des enduits suit toujours la même logique : faire correspondre le métal de base et les besoins en matière de service, puis ajuster la technique à l'épaisseur et à la conception du joint.
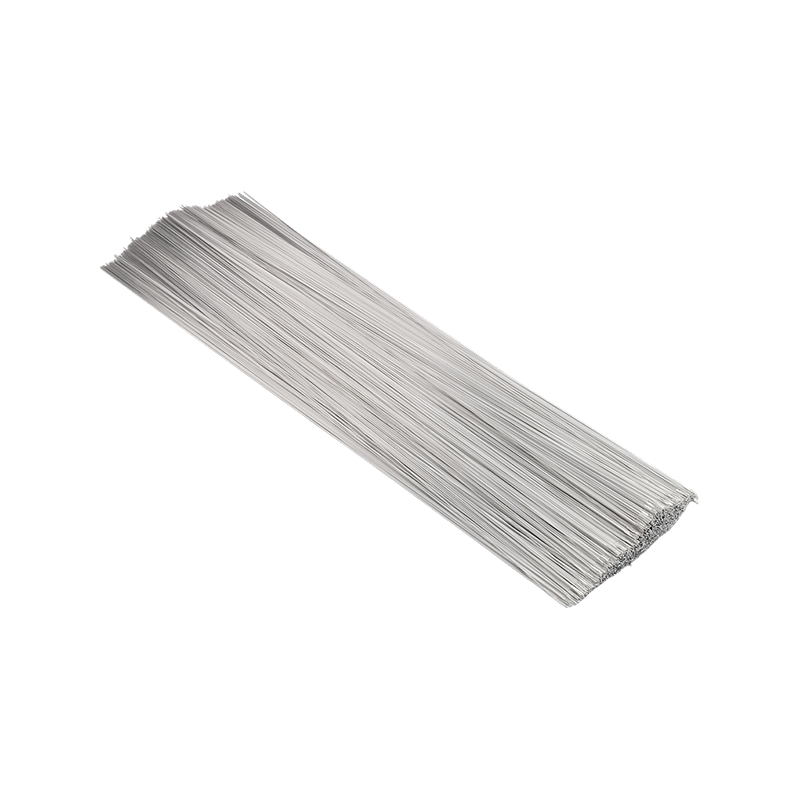
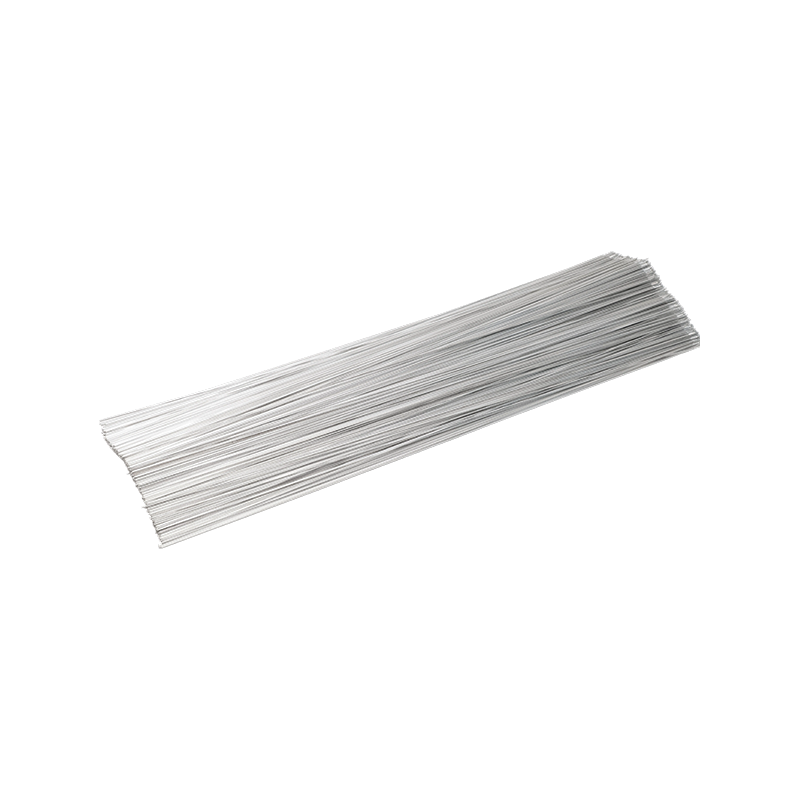 Fil TIG pour le soudage à l'arc avec électrodes sans fusion Un fil TIG personnalisé pour le soudage à l'arc sous argon avec électrode sans fusion, destiné aux travaux sur l'aluminium où le contrôle thermique et la propreté avant soudage sont importants. Voir le produit →
Dans les deux processus, la propreté n’est pas un petit détail. L'huile, l'humidité, le liquide de coupe et l'oxyde lourd peuvent transformer un bon fil en une mauvaise soudure. Les brosses en acier inoxydable doivent être réservées uniquement à l'aluminium et le nettoyage avant soudage doit être suffisamment constant pour que l'opérateur ne devine pas d'une pièce à l'autre.
Où le fil de soudure en aluminium va fonctionner
Vous trouverez du fil de soudage en alliage d'aluminium dans les carrosseries de camions, les remorques, les coques et raccords de bateaux, les appareils sous pression, les échangeurs de chaleur, les composants ferroviaires, les cadres architecturaux, les ateliers de réparation et la fabrication métallique en général. Chaque paramètre accorde un poids différent à la solidité, à la résistance à la corrosion, à l’apparence ou à la productivité.
Un constructeur maritime se soucie peut-être le plus de la corrosion et de la ténacité. Un atelier de réparation peut apprécier une flaque d'eau indulgente et une disponibilité facile. Une chaîne de production peut se soucier de la cohérence des aliments, des changements de bobines et de la traçabilité des lots. C'est pourquoi la même qualité de charge peut être excellente dans un contexte et simplement acceptable dans un autre.
Des contrôles de qualité qui évitent les retouches
La qualité du fil se manifeste de petites manières avant d’apparaître dans une soudure défaillante. Recherchez un diamètre constant, une surface propre, un enroulement de bobine serré, un marquage de qualité clair et un emballage qui empêche l'humidité de pénétrer. L'inspection à la réception doit inclure les éléments de base : l'état de la bobine, la surface du fil et l'identification par rapport au bon de commande.
Chez Jiangsu Hetuo Aluminum Wire, nous produisons des matériaux de soudage en aluminium et en alliages d'aluminium à Lianyungang, en Chine, avec des systèmes de qualité qui incluent ISO 9001 et IATF 16949. Cette expérience soutient le contrôle qualité derrière nos fils à souder , depuis le contrôle des matières entrantes jusqu'à l'emballage final. Pour les acheteurs, l’avantage pratique est moins de surprises lorsqu’un nouveau lot arrive dans la cellule de soudage.
Une liste de contrôle de sélection simple
- Identifiez l'alliage de base et son état avant de choisir la chimie des charges.
- Décidez si la résistance, la résistance à la corrosion, la réponse à l'anodisation ou la soudabilité sont la priorité.
- Adaptez l'apport au procédé : fil en bobine pour le MIG, longueurs droites pour le TIG si nécessaire.
- Vérifiez l'épaisseur, la conception du joint et la position de soudage par rapport au diamètre et à la plage de courant recommandés.
- Confirmez la propreté des surfaces, l’emballage et l’identification du lot avant le début de la production.
- Effectuez un essai de soudure sur des ferrailles de la même famille d'alliages chaque fois qu'un nouveau lot ou une nouvelle nuance est introduit.
Pensée finale
Le fil de soudure en alliage d'aluminium récompense un peu de préparation. Connaissez le métal de base, choisissez la nuance adaptée aux conditions de service, gardez le fil propre et sec et adaptez le processus à la tâche au lieu de forcer une configuration pour chaque pièce. Cette approche semble rarement dramatique, mais c'est généralement ce qui sépare un soudage homogène de l'aluminium d'une journée de retouche.