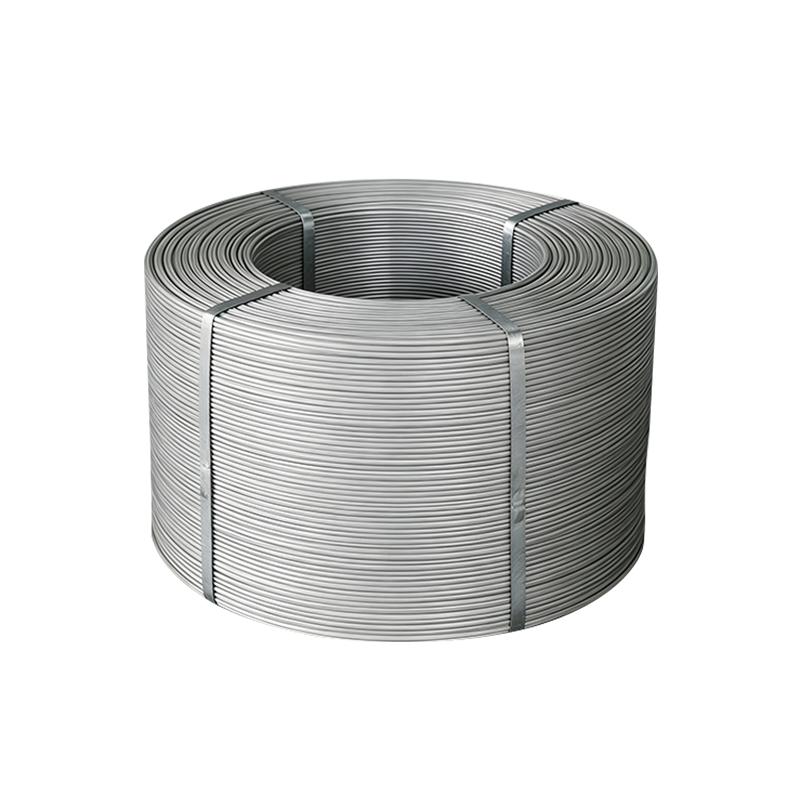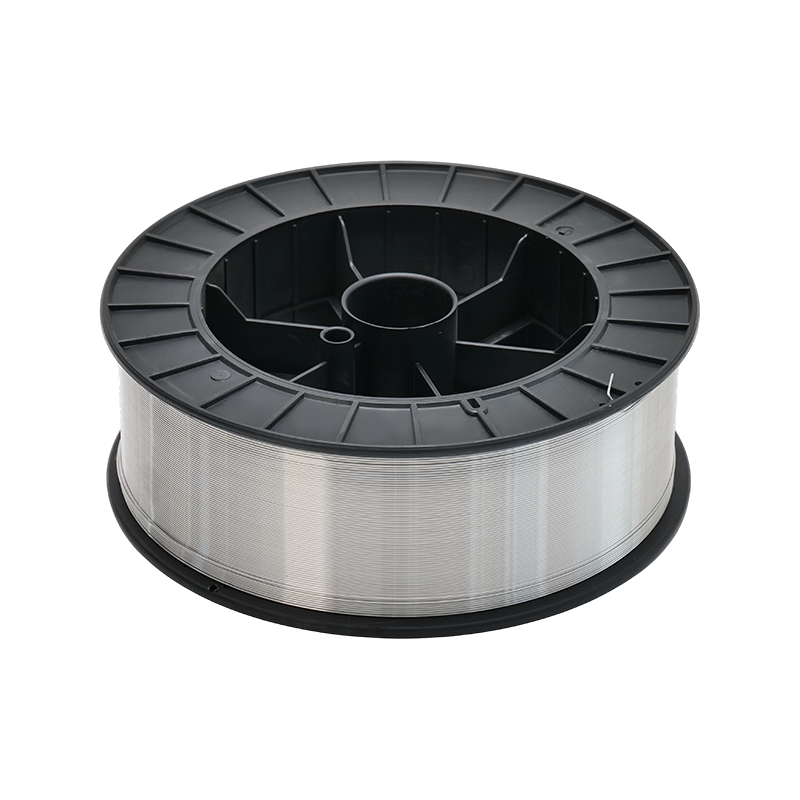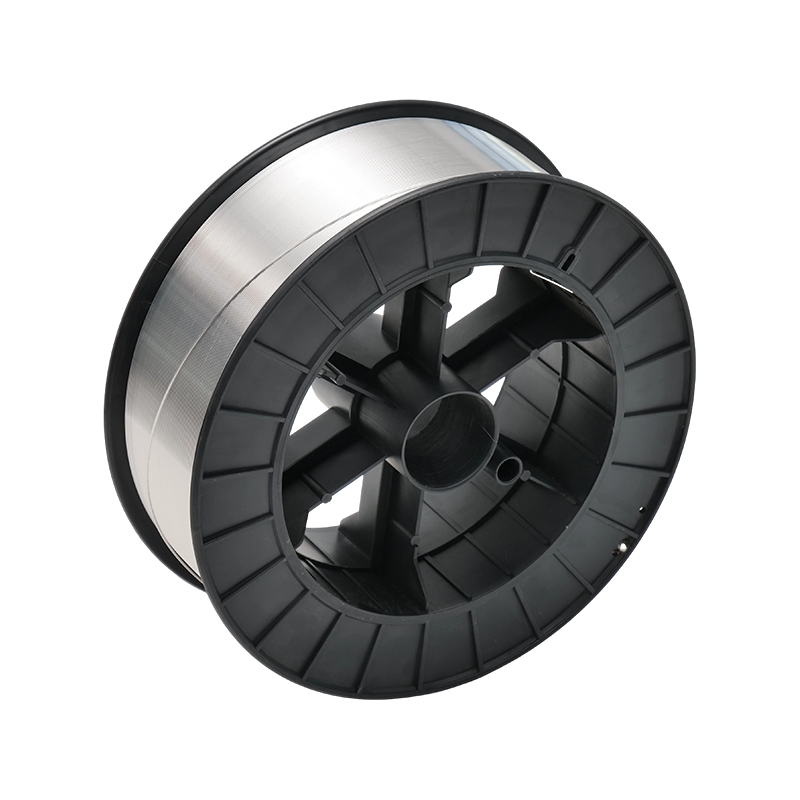


Le fil MIG en aluminium semble simple de l'extérieur : une bobine, une couche de fil brillant, une étiquette. Ce qui détermine s'il fonctionne bien, c'est tout ce qui se cache derrière cette étiquette : quel alliage, étiré à quel diamètre, enroulé sur quelle bobine, nettoyé comment et emballé pour quel climat. Une bonne partie du fil qui quitte notre usine de Guannan ne figure pas du tout dans le catalogue ; il s'agit d'une spécification convenue avec un client qui sait exactement ce que l'arc doit faire. C'est la signification pratique du fil MIG personnalisé, et les notes ci-dessous passent en revue les décisions qui en font généralement un.
Ce que « personnalisé » couvre dans une commande de fil MIG
D'après notre expérience, il existe six variables dans un ordre personnalisé, et seule la première a tendance à être discutée dans l'e-mail d'ouverture. Les cinq autres abritent la plupart des surprises.
- Alliage et trempe — par exemple ER5356 fourni dans un état plus dur pour l'alimentation automatisée, ou ER4043 pour les moulages et les travaux de réparation.
- Diamètre et tolérance — 0,8, 0,9, 1,0, 1,2 ou 1,6 mm, l'écart admissible étant écrit plutôt que supposé.
- Coulée et hélice — à quel point le fil se courbe une fois qu'il quitte la bobine, ce qui détermine s'il atterrit dans la rainure ou à côté.
- État des surfaces — le lubrifiant d'étirage résiduel, l'oxyde et l'humidité sur la surface apparaissent tous sous forme de porosité bien avant que quiconque ne soupçonne la présence de gaz.
- Format de bobine et enroulement — diamètre de la bobine, alésage, poids et si la couche est enroulée de manière aléatoire ou avec précision.
- Emballage et paperasse — déshydratant, sacs barrières, modèle de palette, étiquettes dans votre langue et documents de test attendus par votre bureau de réception.
Un ingénieur a tendance à posséder les deux premiers ; un entrepôt ou une équipe qualité possède les deux derniers. Les deux jeux doivent être sur la même feuille avant que la première bobine ne soit tirée.
Commencez par le métal de base, puis choisissez le remplissage
Le choix de l’alliage suit presque toujours le métal de base et les conditions de service, et non l’inverse. Une extrusion 6xxx soudée pour l'apparence se comporte très différemment d'une plaque 5083 soudée pour la résistance, même si les deux travaux se ressemblent sous le casque. Le tableau ci-dessous représente la logique de couplage que nous utilisons le plus souvent lorsqu'un client envoie un dessin au lieu d'un numéro de pièce.
| Alliage de remplissage | Les métaux de base correspondent généralement | Comportement dans l'arc | Point de départ typique |
|---|---|---|---|
| ER1100 | 1050, 1060, 1090, 3003 | Le plus doux et le plus conducteur, avec la résistance la plus faible | Jeu de barres, tôle fine, joints qui seront anodisés |
| ER4043 | 6061-T6, 6063, 3003, pièces moulées Al-Si | Indulgent à l'alimentation, cordon lisse, tolérant un nettoyage légèrement imparfait | Fabrication générale, travaux de réparation, fonderies |
| ER5356 | 5083, 5086, 6061, 7005 | Résistance et ductilité supérieures, moins tolérante à la contamination | Structures de transport, pièces marines, ensembles anodisés |
| ER5183 | 5083, 5086 | La plus haute résistance des quatre arcs communs, nets | Structures soudées fortement chargées |
Si vous êtes toujours en train de mapper les notes aux candidatures, notre aperçu de types de fils d'aluminium, propriétés et applications de soudage couvre la métallurgie derrière ce tableau plus en profondeur. Ce qui compte pour une commande personnalisée, c'est que la qualité soit fixée en premier, car le diamètre, la trempe et l'emballage en découlent.
Diamètre, tolérance et format de bobine
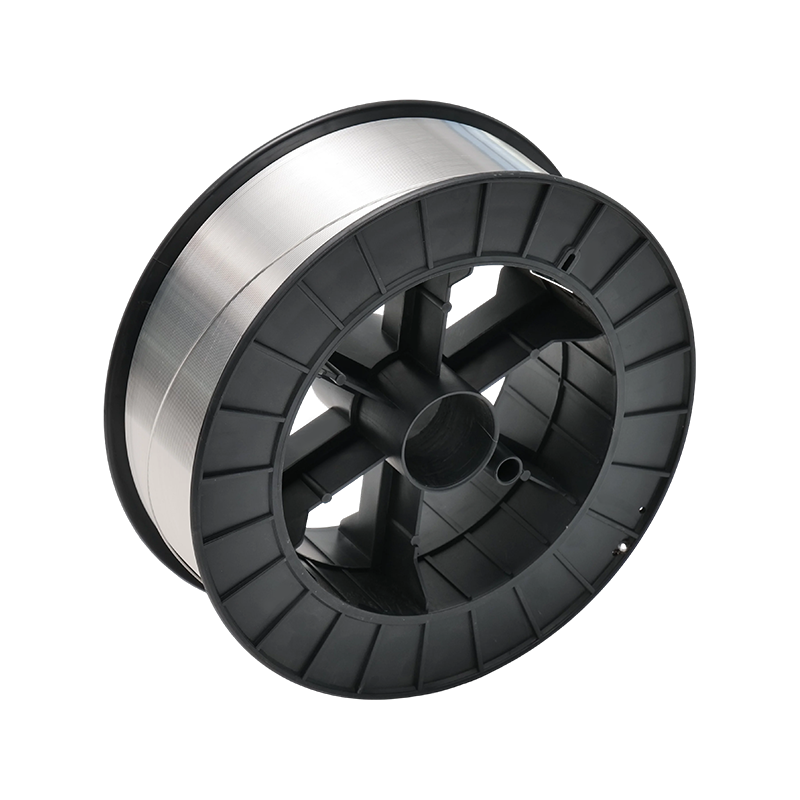 Fil MIG personnalisé pour le soudage de l'aluminium Fil MIG fourni sur mesure pour le soudage à l'arc sous argon avec électrode de fusion ; examiner les exigences en matière de qualité et de diamètre avant de commander. Voir le produit →
Le diamètre est autant une décision relative à la densité de courant qu'une décision visant à combler les lacunes. Un fil de 1,2 mm est la bête de somme pour 200 à 350 A sur des sections plus épaisses, tandis que 0,8 et 1,0 mm conviennent aux travaux pulsés sur des tôles fines et des joints de position où l'apport de chaleur doit rester faible. La tolérance autour de ce chiffre nominal correspond à ce que ressent réellement un robot : un fil passant en haut de sa bande avance en douceur, un fil en bas peut vibrer et les deux peuvent porter le même numéro imprimé.
Cast et Helix méritent leur propre phrase. Trop peu de fonte et le fil se plie dans le liner ; trop et il s'écarte de la ligne articulaire lors des changements de distance entre la pointe de contact et le travail. Pour les cellules automatisées, nous convenons généralement d'une valeur avec l'intégrateur du client et la conservons sur chaque bobine du lot, plutôt que de la traiter comme un sous-produit incontrôlé du bobinage.
C'est au format bobine qu'un bon fil peut encore échouer. Une bobine de 300 mm avec un alésage de 50 mm, enroulée en couches avec précision et exempte de points de croisement, fonctionnera à une vitesse d'alimentation en fil élevée sans le bégaiement qui vient d'un fil coincé sous son voisin. Indiquez-nous le chargeur, le porte-bobine et la limite de charge utile, et l'emballage suit.
Faire ses valises pour le voyage, pas seulement pour l'étagère
Le fil d’aluminium n’est pas un produit fragile, mais c’est un produit réactif. Un conteneur traversant une saison humide peut laisser une palette mal emballée avec une brume blanche sur la couche externe et un bain de soudure rempli d'hydrogène. Un film barrière, une quantité mesurée de déshydratant et une bobine qui ne repose pas directement sur un plancher en bois résolvent la majeure partie du problème. Lorsqu'un travail nécessite une racine TIG sous un remplissage MIG, la correspondance
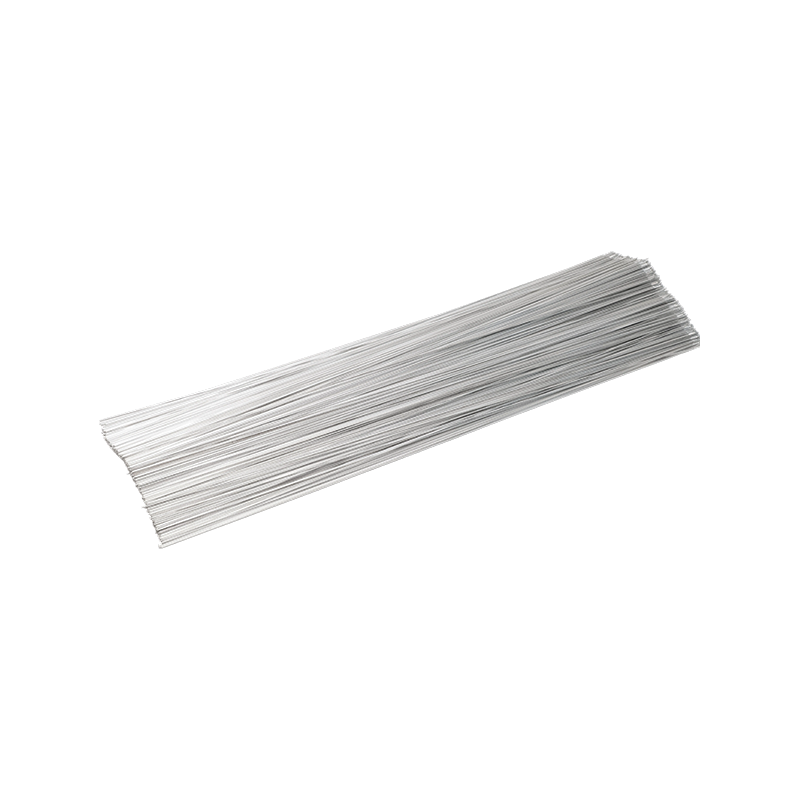 Fil TIG personnalisé pour le soudage des alliages d'aluminium Fil TIG fourni sur mesure pour le soudage à l'arc sous argon avec électrode sans fusion, adapté aux travaux nécessitant une passe de racine correspondante avant le remplissage MIG. Voir le produit →
est tiré du même stock d'alliage, de sorte que les deux passes restent métallurgiquement cohérentes.
Les étiquettes comptent plus qu’elles ne le paraissent. Numéro de pièce, alliage, diamètre, numéro de coulée, poids net et type de bobine dans la langue lue par vos opérateurs — ce sont les détails qui empêchent l'arrêt d'une ligne. Notre matériaux de soudage en aluminium et alliages d'aluminium C'est précisément pour cette raison que la gamme est emballée selon les spécifications du client, et les commandes à l'exportation sont étiquetées avant qu'elles n'atteignent le conteneur.
La fiche technique que nous demandons
Lorsqu'un client envoie une spécification entièrement écrite, l'établissement d'un devis prend un jour au lieu d'une semaine. Si vous en construisez un à partir de zéro, voici les lignes qui suppriment le plus de risques :
- Qualité du métal de base, épaisseur et préparation des joints.
- Alliage de remplissage et trempe, avec la norme à laquelle il doit répondre.
- Diamètre nominal et bande de tolérance acceptable.
- Limites de lancer et d'hélice, ou configuration du chargeur et de la torche pour que nous puissions les proposer.
- Type de bobine, alésage, poids et modèle d'enroulement.
- Exigence de surface : sèche, sans lubrifiant et comment cela est vérifié.
- Emballage : unités par carton, hauteur de palette, dessicant, langue d'étiquetage.
- Documents : certificat d'usine, rapport chimique et toute déclaration requise par votre marché.
Tout ce qui va au-delà – une procédure de soudure, un fournisseur d’emballage préféré, un code couleur sur la bride de la bobine – est le bienvenu, mais les huit lignes ci-dessus sont celles qui décident si le premier envoi est utilisable.
Quelles preuves de qualité est-il raisonnable de demander
Demandez à n'importe quel fournisseur comment le fil est vérifié entre le tréfilage et l'emballage. Dans notre usine, chaque étape de production comporte une étape d'inspection et les résultats suivent le numéro de coulée sur l'étiquette. Du côté des systèmes, nous avons été certifiés ISO 9001 en 2021, CE en 2022 et IATF 16949 pour la fourniture automobile en 2023 – cette dernière étant la raison pour laquelle notre documentation de processus a tendance à être plus longue que ce à quoi s'attend un fabricant généraliste.
Sur le produit lui-même, trois contrôles vous racontent l'essentiel de l'histoire : la chimie par rapport à la qualité, au diamètre et à l'état de surface sur toute la longueur de la bobine plutôt qu'aux extrémités, et un test de soudure sur un joint ressemblant au vôtre. Nous préférons effectuer ce test de soudure sur une bobine d'échantillon plutôt que de découvrir la disparité dans le montage d'un client.
Échantillons d’abord, volume ensuite
Le virement personnalisé est une conversation avant d’être un bon de commande. Envoyez l'alliage, le diamètre, la bobine et une photo du joint ; demandez un échantillon de bobine enroulée selon les spécifications que vous avez l'intention d'acheter. Exécutez-le sur la machine qui l'utilisera réellement, à la vitesse de dévidage que vous utilisez réellement, et vérifiez le cordon, le niveau de projections et la porosité sur une section coupée. Si quelque chose doit être ajusté, c'est le moment le moins cher pour l'ajuster : une bande de tolérance révisée sur un échantillon coûte un appel téléphonique, tandis que la même révision après le débarquement d'un conteneur coûte une semaine de production. C'est ainsi que nous préférons travailler avec de nouveaux clients et c'est généralement ainsi qu'une première commande se transforme en commande permanente.